

Fiberon PA612-CF15 · Polymaker
Le nylon carbone, plus stable face à l’humidité.
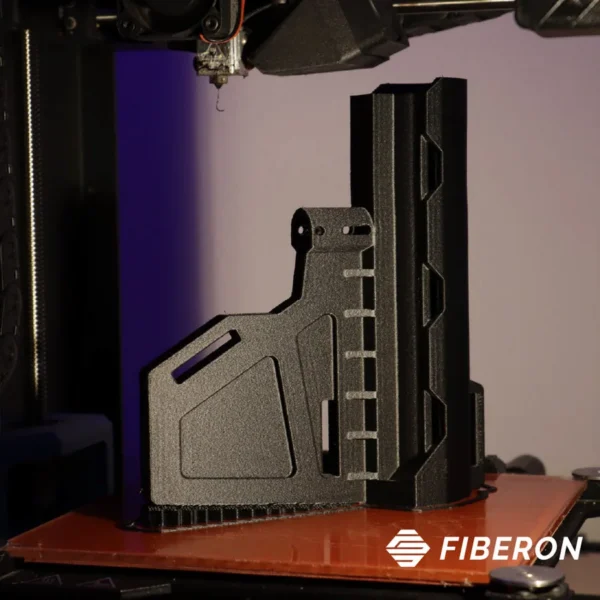
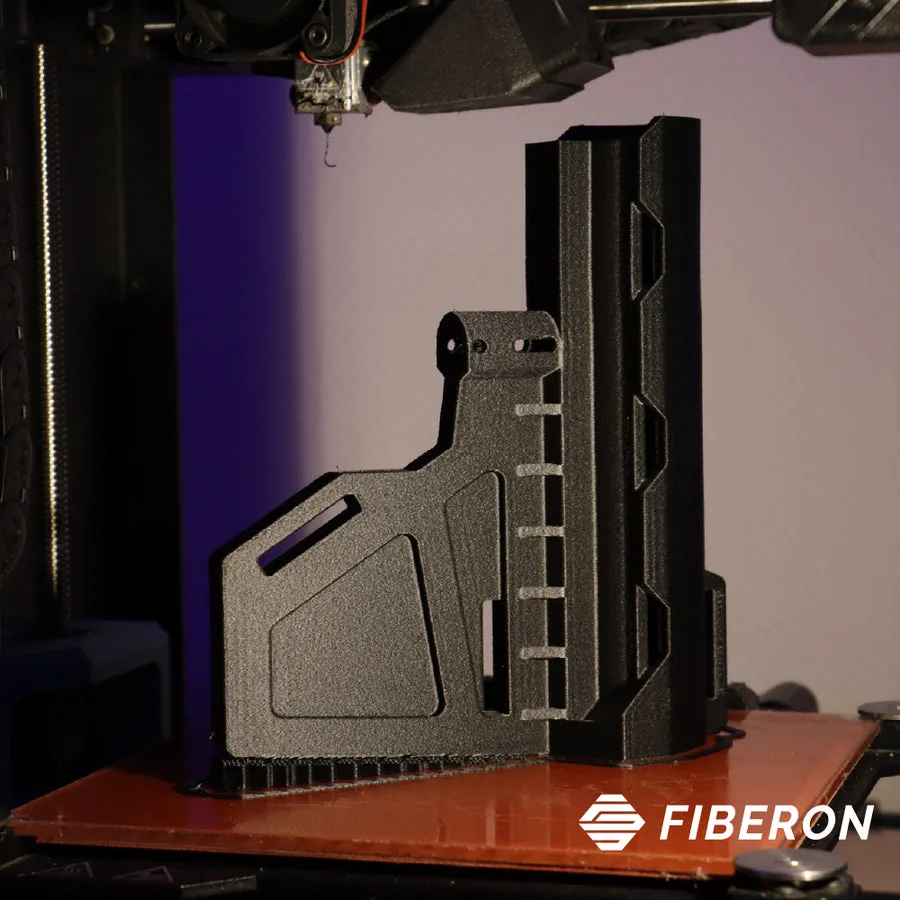
Un PA612 renforcé de 15 % de carbone pour les supports, gabarits et pièces techniques rigides.
Moins sensible que le PA6
La formulation PA612 réduit la sensibilité à l’humidité par rapport à un nylon PA6 classique.
Des performances à préparer
Le séchage, la buse anti-abrasion et le recuit font partie du processus. Moins sensible ne signifie pas insensible à l’eau.
Réglages d’impression
- Buse
- 250–300 °C
- Plateau
- 40–50 °C
- Vitesse indiquée
- Jusqu’à 300 mm/s
- Ventilation de pièce
- Désactivé
- Enceinte
- Température ambiante (TDS)
- Séchage du fabricant
- 100 °C · 10 h
- Buse requise
- Résistante à l’abrasion
Repères fabricant à ajuster à votre machine et au profil de la bobine. La vitesse dépend notamment du débit de la buse et de la géométrie. Pour le séchage, respectez aussi la température admissible de la bobine.
Propriétés de la matière
- Rigidité · module XY
- 5136,7 MPa · ISO 527
- Résistance en traction XY / Z
- 91,9 / 48,3 MPa · ISO 527
- HDT à 0,45 / 1,8 MPa
- 175 / 114 °C · ISO 75
- État des éprouvettes
- Recuit 100 °C · 16 h ; mécanique à sec
Les valeurs d’essai dépendent du sens d’impression et du traitement. La HDT est une mesure de déformation sous charge, pas une température d’utilisation garantie.
À savoir avant d’imprimer
Moins sensible ne signifie pas insensible à l’eau. Prévoir séchage, buse adaptée et recuit. La HDT est un essai de déformation sous charge, pas une température d’utilisation garantie.
Avis
Il n’y a pas encore d’avis.