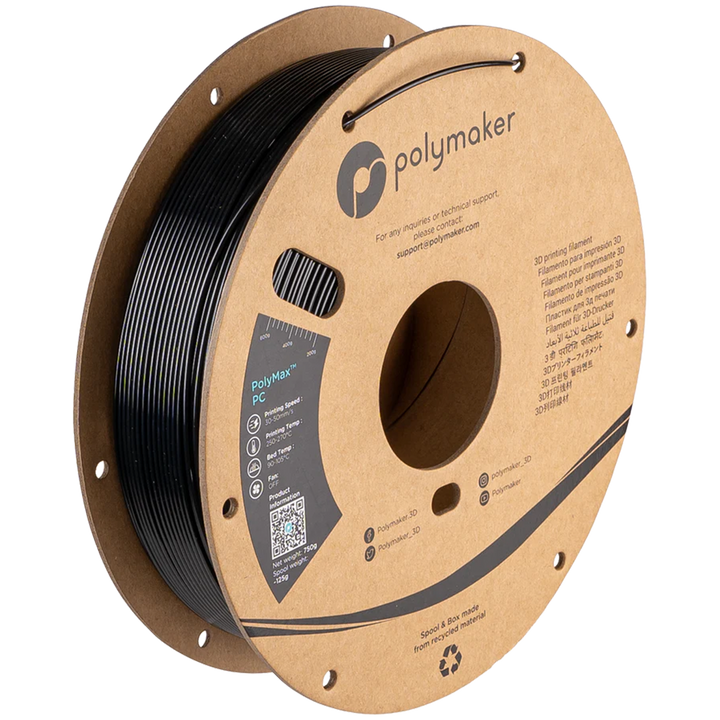
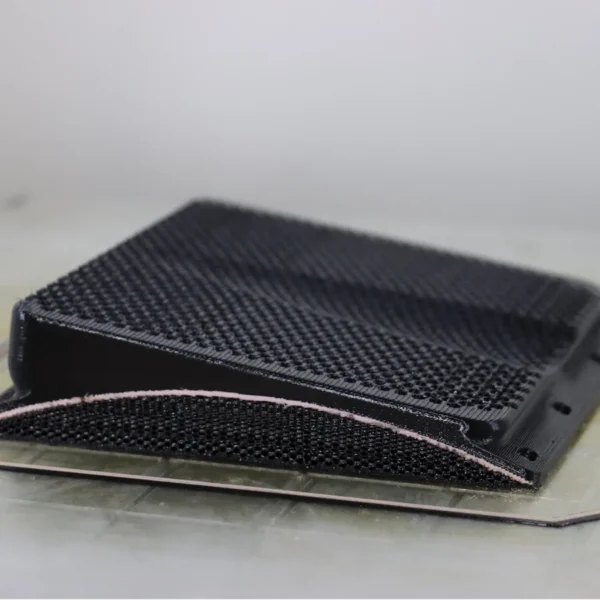
PolyMax PC · Polymaker
Pour les pièces qui doivent encaisser.
Une formulation de polycarbonate orientée vers la résistance aux chocs et les applications techniques.
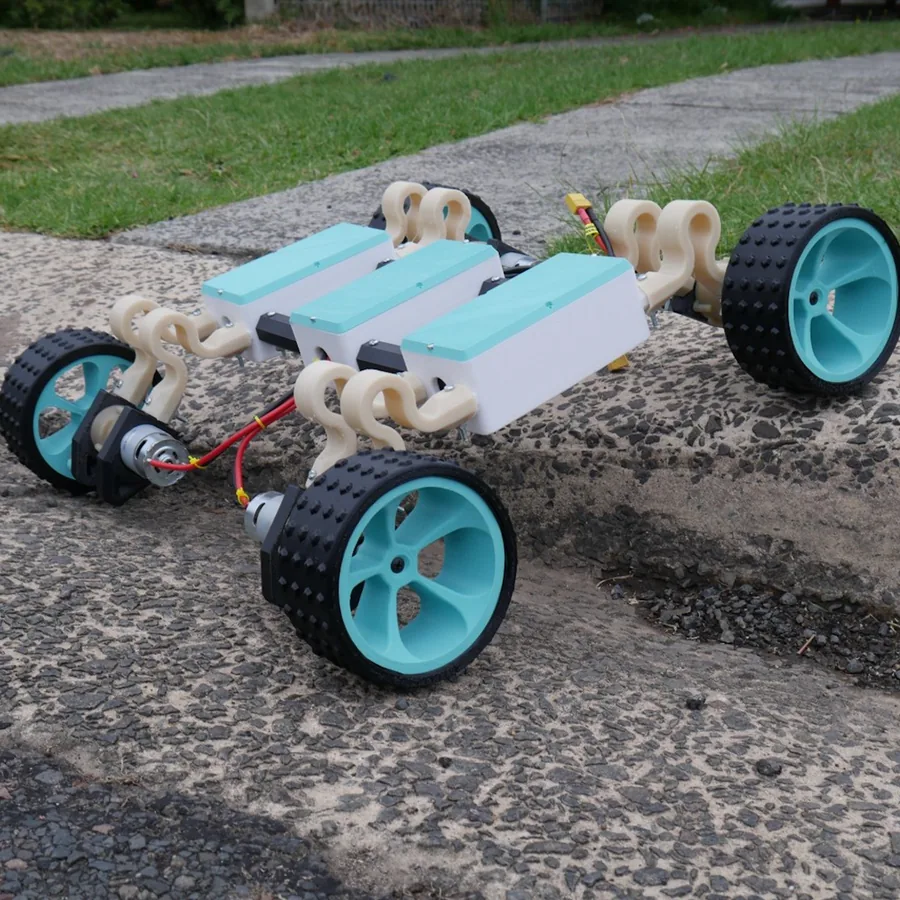
De la ténacité pour le fonctionnel
À envisager pour les supports, boîtiers et prototypes exposés aux impacts.
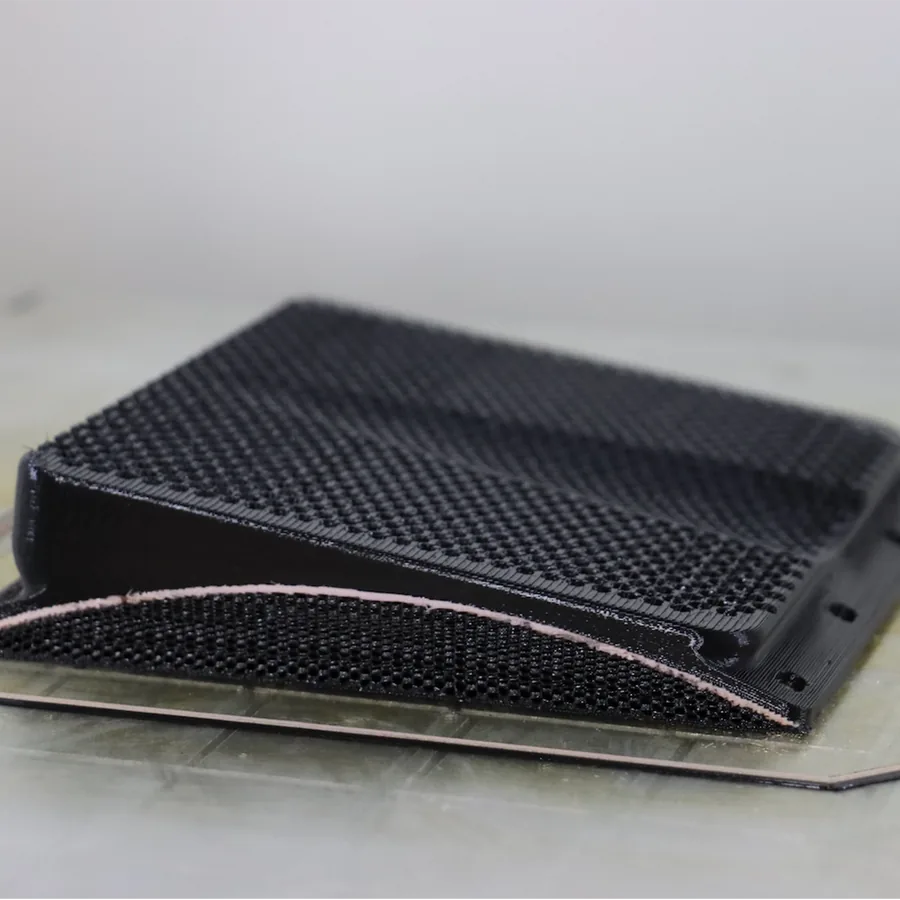
Une impression exigeante
Une enceinte, un séchage adapté et la maîtrise des contraintes internes sont nécessaires, surtout sur les grandes pièces.
Réglages d’impression
- Buse
- 250–270 °C
- Plateau
- 90–105 °C
- Vitesse indiquée
- 50–200 mm/s
- Ventilation de pièce
- Désactivé
- Enceinte
- Enceinte ; 70–100 °C dans la TDS
- Séchage du fabricant
- 75 °C · 6 h
Repères fabricant à ajuster à votre machine et au profil de la bobine. La vitesse dépend notamment du débit de la buse et de la géométrie. Pour le séchage, respectez aussi la température admissible de la bobine.
Propriétés de la matière
- Rigidité · module XY
- 2435 MPa · ISO 527
- Résistance en traction XY / Z
- 53,44 / 41,43 MPa · ISO 527
- HDT à 0,45 / 1,8 MPa
- 114 / 99 °C · ISO 75
Les valeurs d’essai dépendent du sens d’impression et du traitement. La HDT est une mesure de déformation sous charge, pas une température d’utilisation garantie.
À savoir avant d’imprimer
Le PC varie selon sa formulation. La fiche indique une chambre à 70–100 °C ; une chambre chauffée est particulièrement recommandée pour les grandes pièces. La HDT est un essai de déformation sous charge, pas une température d’utilisation garantie. Recuit conseillé juste après impression : 90 °C pendant 2 h pour réduire les contraintes. La TDS ne précise pas le recuit des éprouvettes mesurées.
Avis
Il n’y a pas encore d’avis.