

HT-PLA · Polymaker
La chaleur mérite un vrai choix de matière.
Un PLA facile à imprimer dont les performances thermiques doivent être distinguées selon la charge et le traitement de la pièce.
Le recuit change les performances
La tenue sous charge augmente après le traitement prévu par le fabricant. Anticipez les variations de dimensions.
150 °C ne dit pas tout
Cette annonce concerne la tenue sous son propre poids. Elle ne garantit pas qu’une pièce chargée reste rigide à cette température.
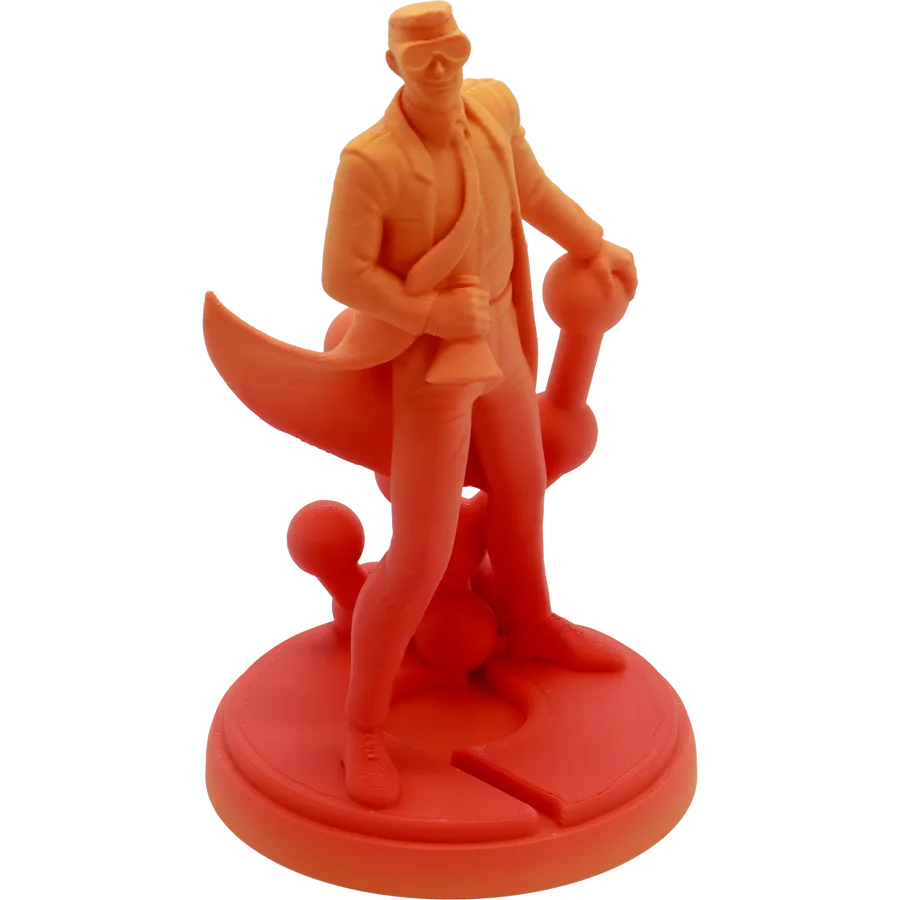
Visuel du fabricant. Le rendu varie selon le modèle, les réglages et le coloris choisi.
Réglages d’impression
- Buse
- 210–230 °C
- Plateau
- 25–60 °C
- Vitesse indiquée
- Jusqu’à 300 mm/s
- Ventilation de pièce
- Activé
- Enceinte
- Non nécessaire
- Séchage du fabricant
- 60 °C · 6 h
Repères fabricant à ajuster à votre machine et au profil de la bobine. La vitesse dépend notamment du débit de la buse et de la géométrie. Pour le séchage, respectez aussi la température admissible de la bobine.
Propriétés de la matière
- Rigidité · module XY
- 2945,75 MPa · ISO 527
- Résistance en traction XY / Z
- 42,86 / 20,83 MPa · ISO 527
- HDT à 0,45 / 1,8 MPa
- 61,4 / 58,6 °C · ISO 75
- HDT après recuit · 0,45 / 1,8 MPa
- 107,2 / 71,7 °C
Les valeurs d’essai dépendent du sens d’impression et du traitement. La HDT est une mesure de déformation sous charge, pas une température d’utilisation garantie.
À savoir avant d’imprimer
L’annonce « jusqu’à 150 °C sous son propre poids » ne signifie pas 150 °C sous charge. La HDT est un essai de déformation sous charge, pas une température d’utilisation garantie. Les premières valeurs sont celles du matériau brut d’impression ; les valeurs après recuit exigent le traitement prévu par le fabricant.
Avis
Il n’y a pas encore d’avis.